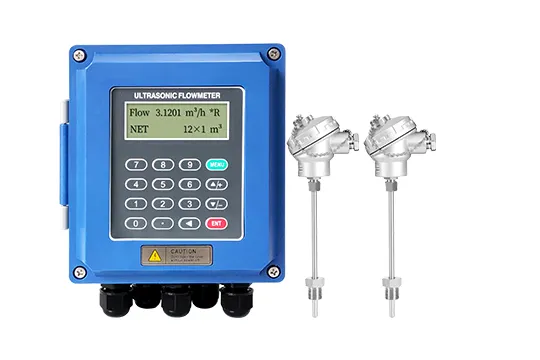
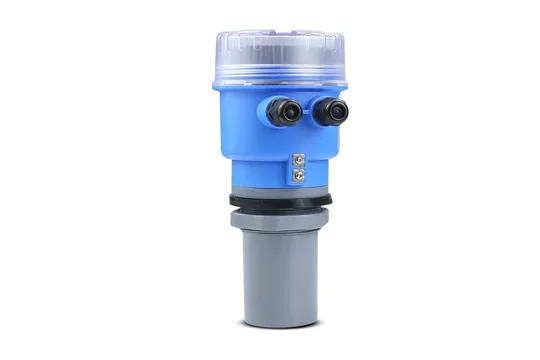
ultrazvukový průtokoměr je průtokoměr typu rychlosti, který používá ultrazvukové impulsy k měření průtoku tekutin. It features non-contact operation, a wide measurement range, easy portability and installation, strong adaptability to pipe diameters, ease of use, and ease of diggitization. Je široce používán pro měření rychlosti a průtoku plynu a kapaliny na místě. Tento článek zavádí principy návrhu nejčastěji používaných ultrazvukových průtokoměrů, analyzuje a vyhodnocuje nejistotu měření jejich chyb při měření a diskutuje o metodách ke zlepšení přesnosti měření na místě.
i. Princip měření ultrazvukových průtokoměrů
provozní princip ultrazvukového průtokoměru je uveden na obrázku1. jsou nainstalovány dvě ultrazvukové sondy: následný snímač a přenáší ultrazvukové pulsní signály a upstream transducer b je přijímá. Snímače jsou namontovány pomocí metody vnější svorky z, po jedné na každé straně kapalného potrubí ve stanovené vzdálenosti. Vnitřní průměr potrubí je d, ultrazvuková rychlost po proudu je v a úhel ≈ mezi směrem ultrazvukového šíření a směrem průtoku kapaliny je ≈.
2. Analýza nejistoty měření
průtok tekutin podle vzorce (3) se skládá ze čtyř částí: vnitřní průměr trubky d, teoretická rychlost zvuku c v měřené tekutině, tangens úhlu lomu zvukové vlny A časový rozdíl Δt mezi předním a opačným proudem tekutiny procházející transduktorem ab. Jeho analýza nejistoty je následující.
1. Hodnocení nejistoty zavedené opakovatelností měření vnitřního průměru trubky d
podle normy **, jmenovitý průměr potrubí d a tloušťka potrubí s jsou pouze přibližně jmenovité rozměry. Vnější průměr trubky d a tloušťka trubky s se musí měřit pokaždé. Tato nejistota má proto dvě složky, a to měření opakovatelnosti měřeného objektu a nejistotu měření měřicího přístroje používaného na místě. Podle našich skutečných zkušeností z měření na místě je nejistota měření vnitřního průměru trubky d obecně urel(d) = 0,5% (k = 2); standardní nejistota zavedená měření vnitřního průměru trubky d je:
urel(d) = urel(d) / k = 0,5%/2 = 0,25%
2. Vyhodnocení nejistoty zavedené měření rychlosti kapaliny c, urel (c)
podle technických údajů se tato nejistota hodnotí jako třída b. Nejistota měření rychlosti zvuku v měřené tekutině je:
urel (c) = 0,6% (k = 2). This can be directly quoted:
urel (c) = urel (c)/k = 0,6%/2 = 0,3%
3. Nejistota zavedená zopakovatelností měření vzdálenosti l mezi snímači a a b
hodnocení nejistoty urelu (l) nejistota měření vzdálenosti l mezi směrovačem a a směrovačem proti proudu b má dvě složky: opakovatelnost měření naměřeného objektu a nejistota měření měřicího přístroje používaného na místě. Based on our actual field measurement experience, the standard uncertainty introduced by the measurement repeatability of the distance l between transducers a and b is the uncertainty is generally
urel (l) = 0,6% (k = 2):
urel (l) = s/k = 0,5%/2 = 0,25%
4. Úvod do časového rozdílu Δt mezi proudem a proudem proudu snímači ab
hodnocení nejistoty u(Δt) časový rozdíl Δt mezi proudem a protiproudem proudu snímači ab v ultrazvukovém průtokoměru se měří odečtením času t1 z pulzu přenášeného z snímače a do b v směru průtoku dopředu a t2 od puls přenášený z b do a ve směru protiprúdu (Viz obrázek 1). Podle vzorce (1), jeho nejistoty součásti jsou určeny hlavně vzdáleností l mezi následným snímačem a a směrovačem proti proudu b, vnitřní průměr trubky d, a rychlost zvuku c v měřené tekutině. Přesnost měření času a frekvence je nejvyšší ze všech měřících disciplín. Chyba způsobená měření pulzního načasování ultrazvukového průtokoměru může být ignorována. Vzdálenost l, vnitřní průměr trubky d a rychlost zvuku c v měřené kapalině jsou zahrnuty do jiných komponentů nejistoty. Proto lze ignorovat nejistotu u (Δt) zavedenou časovým rozdílem Δt mezi tekutinami po proudu a po proudu procházejícími transduktory ab.
iii. Metody pro zlepšení přesnosti měření v terénu ultrazvukových průtokoměrů
v měření v terénu je prvním krokem provedení komplexní analýzy různých faktorů. Všechny tyto faktory mají určitý vliv na konečné výsledky měření, jak je uvedeno níže.
1. Dopad nejistoty v rychlosti zvuku c a empirické metody pro zlepšení přesnosti měření pole
před začátkem měření v terénu by mělo být poskytnuto měřené médium. Pokud je médium plynem, musí být zajištěno specifické složení plynu, provozní teplota a provozní tlak. Ultrazvuková rychlost zvuku lze získat konzultací příslušných norem s použitím výše uvedených informací. Vliv zvukové rychlosti c pracovního média na ultrazvukový průtokoměr bude mít menší dopad na výsledky měření. Je-li médium tekuté, musí být zajištěn specifický název kapaliny, provozní tlak, provozní teplota, provozní tlak a přítomnost suspendovaných částic v tekutině. Nastavení rychlosti zvuku by mělo brát v úvahu teplotní účinky. Zvuková rychlost vodních roztoků je větší než rychlost vody a u většiny tekutin, čím vyšší je teplota, tím rychlejší je rychlost zvuku. Když je v tekutině mnoho částic (ale v rozsahu měření), existují dva přístupy: 1. rovnoměrně rozložené částice. V tomto případě je signál relativně stabilní, což ztěžuje detekci pomocí měření. Měřené médium by mělo poskytovat příčinu a typ částic. Jakmile je typ částice známý, lze zvukovou rychlost tekutiny vhodně upravit a kvalitu signálu lze porovnat, aby bylo dosaženo přesnějších výsledků měření. V případě nerovných částic bude intenzita signálu výrazně kolísána. V tomto případě je nejlepším přístupem měřit dlouhou dobu a průměrovat hodnoty v několika bodech s dobrou kvalitou signálu.
2. Vzdálenost l mezi snímači a a b a vnitřním průměrem potrubí d
dopad opakovatelnosti měření a metody pro zlepšení přesnosti měření na místě: při výběru měřícího potrubí zvolte rovnou, stabilní část pracovního média, daleko od ventilu čerpadla. Je-li médium v potrubí tekuté, zvolte také potrubní sekci, která je méně pravděpodobné, že způsobí sedimentaci v dolní části a akumulaci vzduchu v horní části. Zpočátku se měří se sondou instalovanou vertikálně, pak vodorovně. Pokud je rozdíl mezi těmito dvěma měřeními v rámci maximální přípustné chyby ultrazvukového průtokoměru, přičemž ostatní parametry jsou nezměněny, přejděte k dalšímu měření po dalších nastavení parametrů. V opačném případě znovu zvolte potrubí pro měření (pokud rozdíl mezi oběma měřeními přesahuje přípustnou chybu ultrazvukového průtokoměru, znamená to, že průřez potrubí není naplněn pracovním médem).
při nastavení podrobných parametrů pro další měření jsou hlavními faktory ovlivňujícími přesnost měření vzdálenost l mezi snímači a a b a vnitřní průměr trubky d. vzdálenost l se obvykle měří ocelovým liniálem nebo vernierovým brzdíkem na základě vzdálenosti l. pro měření vnitřního průměru trubky d, Brzdový brzdy lze použít přímo, je-li vnější průměr potrubí malý. Pro větší potrubí je nejlepší použít přesný ocelový liniál k měření obvodu a poté vypočítat průměr. Při měření trubek se silnými vnitřními usazeními a znečišťováním je možné zvýšit parametr potrubní stěny s a snížit rychlost zvuku na stěně. Při měření trubek se silnou vnitřní korozí lze parametr stěny trubky s snížit, ale rychlost zvuku na stěně zůstává nezměněna.
na základě zásady ultrazvukových průtokoměrů tranzitního času analyzuje a vyhodnocuje nejistotu měření chyb ultrazvukového průtokoměru. Na základě dlouholeté zkušenosti našeho institutu s terénním testováním ultrazvukových průtokoměrů navrhujeme a vysvětlujeme několik klíčových bodů pro zlepšení přesnosti měření polí ultrazvukových průtokoměrů.
Ethan liu
ethan liu is jujea's technical content specialist, which translates complex sensor integration and industrial automation concepts into practical insights for engineers, system integrators, procurement professionals, and decision-makers worldwide.


 English
 한국어
 français
 Deutsch
 Español
 italiano
 русский
 português
 العربية
 tiếng việt